亮点 · 铝合金 7050
约 60 倍
刀具寿命
常规刀具加工 6 个孔后失效,雷刀超声钻削 362 个孔。
板块 01
超声加工装备及核心部件,建立在面向难加工材料的工艺经验之上。
旗舰装备
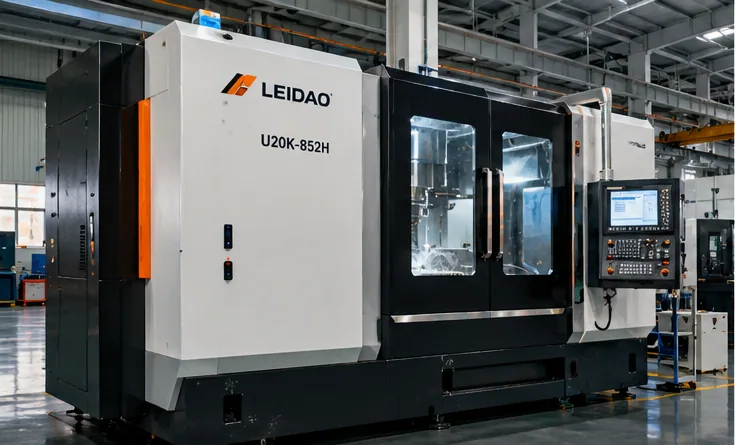
搭载第三代数字超声系统的三轴立式加工中心,与宝鸡机床集团以“宝机雷刀”联合品牌亮相 2026 年上海国际机床展。
0.3 mm 窄槽
钨镍铁合金
传统刀具接触即断。超声方案实现稳定加工,刀具寿命达 1 件以上。
62 : 1
紫铜超长径比深孔
Ø1.8 mm、孔深 112 mm。单孔约 15 分钟,刀具寿命 50 件以上,孔壁光滑、出口无毛刺。
−80%
钛合金卸扣钻孔
单件周期由 60 分钟降至 12 分钟(缩短 80%),加工 12 件后刀具无磨损。
Ra < 0.1 µm
硬质合金模具
手机壳模具达到镜面级表面,无需后续抛光。
87 秒
316 不锈钢钻孔
Ra 0.125 µm 条件下单件 87 秒,刀具磨损极轻微。
结果来自雷刀提供的技术资料。
制造能力
设备、车间与产线,以概念视觉呈现。下方图示说明其模型。
概念视觉,并非 SPETEC 或雷刀实际设备、设施、人员或展会的照片。
实测性能
雷刀超声加工与常规刀具在难加工材料上的对比结果。
亮点 · 铝合金 7050
约 60 倍
刀具寿命
常规刀具加工 6 个孔后失效,雷刀超声钻削 362 个孔。
碳化硅板
800%
效率提升
刀具磨损比 1:7
氧化铝陶瓷
750%
效率提升
刀具磨损比 1:6
高温合金
约 7 倍
效率
48 个孔:单孔 432 秒 → 58 秒
钛合金 TC18
约 4 倍
效率提升
与常规加工相比
高温合金
0.02 毫米
雷刀刀具磨损
加工完成后的测量值,常规刀具已报废。
高温合金单孔用时
铝合金 7050 刀具失效前的孔数
130 倍放大下的表面刀纹
雷刀加工形成规则、有序的刀纹,常规加工刀纹杂乱无序。规则意味着精度、一致性与可控的表面功能。
结果来自负责人提供的雷刀技术测试资料。
集团自述性能
集团自述数据,相对传统机床,适用于碳化硅、氧化锆、钛合金、高温合金等材料的超声加工。并不适用于所有机床、材料或工况。
雷刀超声加工应用于硬脆、耐高温的各类材料。
硬度极高的陶瓷,适用于严苛环境。
刀具磨损比 1:7 · 效率提升 800%
致密、硬而脆的陶瓷,用于电子与耐磨部件。
刀具磨损比 1:6 · 效率提升 750%
硬而脆、耐高温的工程陶瓷。
比强度高,但难以加工。
效率约 4 倍(TC18)
在高温下仍保持强度的合金。
48 个孔:单孔 432 秒 → 58 秒
用于航空航天与装备的轻质结构合金。
刀具寿命约 60 倍(7050)
用于散热与半导体的金刚石及金刚石基材料。
氮化铝与陶瓷基复合材料是同一思路的进一步应用方向。
以高导热性见长的陶瓷。
陶瓷基体中加入陶瓷纤维的复合材料。
材料与应用
难加工材料中的代表性零件。
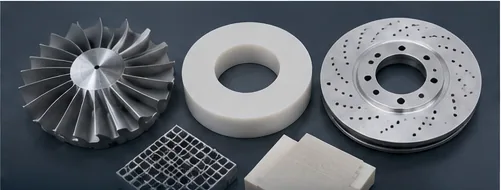
精密零件
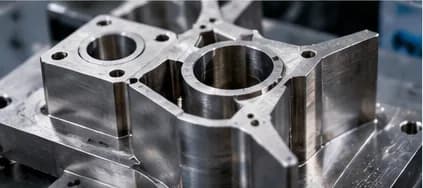
钛合金零件
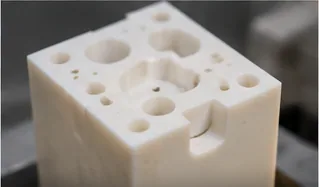
陶瓷块
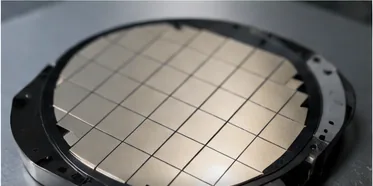
半导体晶圆
概念视觉,并非 SPETEC 或雷刀实际设备、设施、人员或展会的照片。
AI 基础设施
算力越强,出现两个物理极限:AI 硬件如何制造,热量如何散掉。两者都归结为对最硬材料的精密加工。
精密加工:
精密成型:
AI 向上冲算力,雷刀向下压制造成本。
金刚石
雷刀把自研超声磨床装备与金刚石晶圆的工艺工程结合在一起。
MPCVD 金刚石毛坯
超声粗磨
精磨与平整度控制
超声抛光
CMP
清洗、检测与包装
半导体与 AI 散热应用
核心理念
装备 + 工艺
自研超声磨床装备与金刚石晶圆精密加工工艺协同,装备与工艺工程相互驱动。
案例
超声加工让硬脆散热基板的制造变得经济可行。
F 型陶瓷吸盘加工
~41%
低于市场加工成本
负责人提供的示例案例。
工程与研发
围绕每台机床,工艺工程、控制软件与研究相互配合。
概念视觉,并非 SPETEC 或雷刀实际设备、设施、人员或展会的照片。
可信度
集团在机床展会上展示装备,并与科研及产业伙伴合作。
概念视觉,并非 SPETEC 或雷刀实际设备、设施、人员或展会的照片。
超声精密工程与机床经验相结合,面向难加工材料。
每一类材料都有各自的加工难点。
刀具、设备和超声参数与材料相匹配。
生产过程中记录信号与结果。
沉淀下来的知识形成可重复的工艺模型。
集团自述:太仓超声装备生产与总装基地,厂房总面积 14.5 万平方米,2025 年建成。
阅读集团简介装备路线图
两个延伸平台能力的项目,均为规划或开发中,并非已上市产品。
规划中 · 2027 年样机
集成第三代智能超声与分数阶控制,面向高性能陶瓷与陶瓷基复合材料。
开发中
五轴超声刀具磨床与镀膜集成,面向高性能切削刀具的柔性产线。
为目标值,并非实测结果。